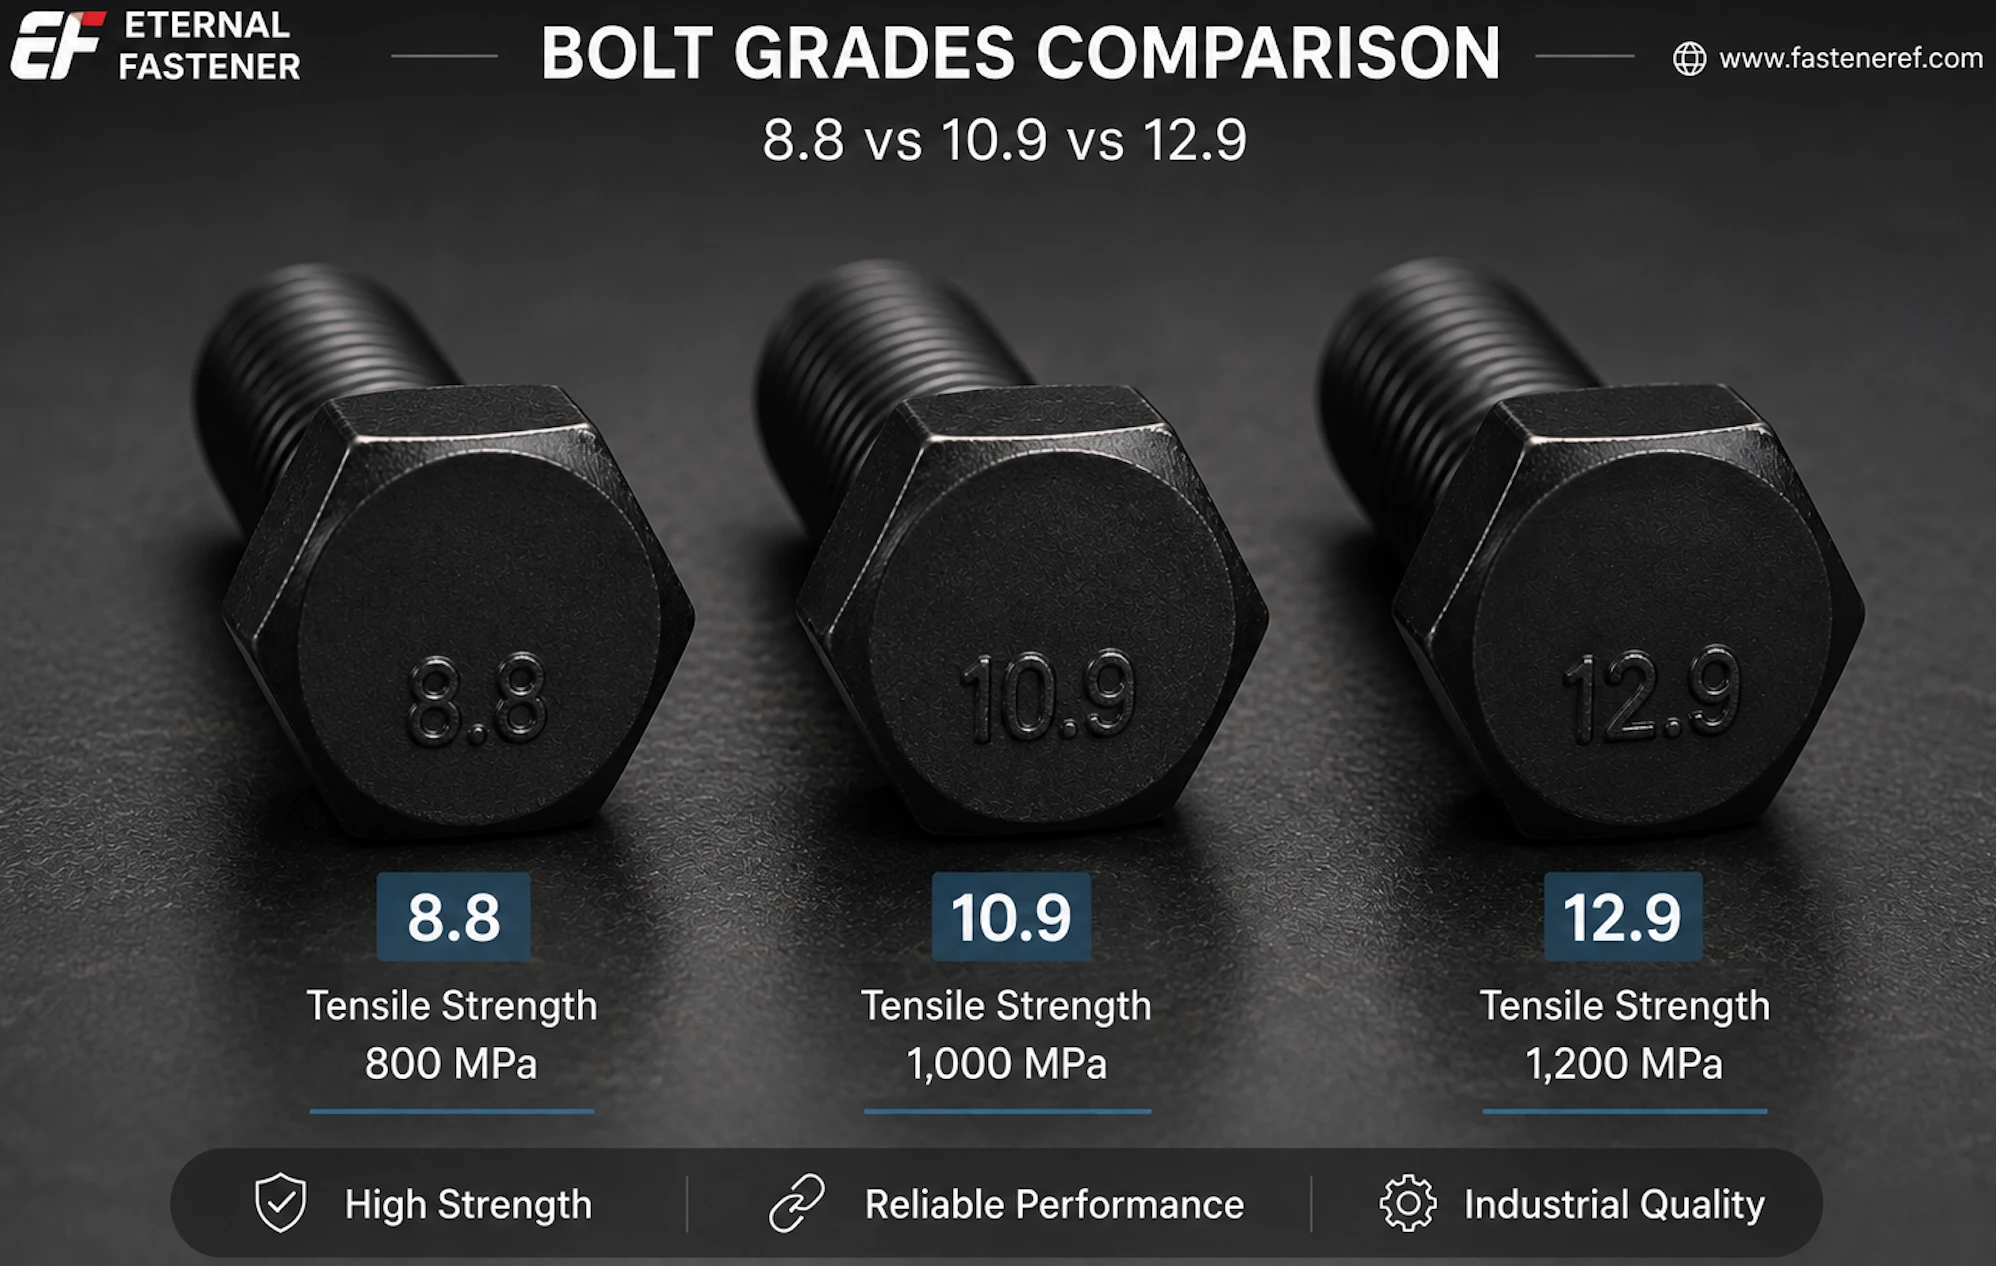
تعد 8.8 و10.9 و12.9 من أكثر فئات الخواص شيوعاً للمسامير والبراغي والقضبان الملولبة المترية المصنوعة من الفولاذ الكربوني أو السبائكي وفق ISO 898-1. تبدو الأرقام كسلم بسيط للمقاومة، لكن اختيار أعلى رقم لا يجعل الوصلة أكثر أماناً تلقائياً. فكلما ارتفعت الفئة ارتفعت المقاومة والصلادة عادة، بينما أصبحت متطلبات الشد المسبق والطلاء والتحكم في التركيب أكثر أهمية.
يجب اختيار الفئة على أساس حمل الوصلة وتصميمها والقطر والتعشيق الملولب والتعب والبيئة وطريقة الشد، لا على مقاومة الشد وحدها.
ماذا تعني الأرقام؟
الرقم الأول مضروباً في 100 يعطي مقاومة الشد الاسمية بالميجاباسكال، والرقم الثاني يعبّر عن نسبة اسمية بين مقاومة الخضوع أو الإجهاد غير النسبي ومقاومة الشد. لذلك تعني 10.9 اسمياً 1000 MPa ونسبة 0.9. لكن هذه العملية الحسابية لا تمثل دائماً القيمة الدنيا المستخدمة للفحص أو الشراء.
| الخاصية الميكانيكية | 8.8 | 10.9 | 12.9 |
|---|---|---|---|
| مقاومة الشد الاسمية | 800 MPa | 1000 MPa | 1200 MPa |
| مقاومة الشد الدنيا | 800 / 830 MPa | 1040 MPa | 1220 MPa |
| الحد الأدنى للخضوع أو Rp0.2 | 640 / 660 MPa | 940 MPa | 1100 MPa |
| إجهاد حمل الإثبات | 580 / 600 MPa | 830 MPa | 970 MPa |
| صلادة فيكرز النموذجية المحددة | 250–320 HV | 320–380 HV | 385–435 HV |
تعتمد القيم المزدوجة لفئة 8.8 على مجال القطر الاسمي. يجب الرجوع إلى الإصدار المطبق من ISO 898-1 وإلى معيار المنتج، لأن الجدول المختصر لا يحل محل متطلبات الاختبار الكاملة.
عبارة أقوى بنسبة 25% تصف رقماً واحداً فقط
مقاومة الشد الاسمية لفئة 10.9 أعلى بنسبة 25% من 8.8، لكن قدرة الوصلة لا ترتفع تلقائياً بالنسبة نفسها. فحمل الإثبات والليونة والتعب والقص والتعشيق الملولب ومقاومة المادة المثبتة والشد المسبق قد تتحكم في التصميم. كما أن الفئات الأعلى تتميز عادة باستطالة أقل، لذلك قد تكون أقل تسامحاً مع الانحناء أو سوء المحاذاة أو الشد غير المنضبط.
لا تعني هذه النقطة أن 12.9 سيئة تحت الاهتزاز. أداء التعب يعتمد على سعة الإجهاد والشد المسبق وهندسة الخيط وحالة السطح وصلابة الوصلة. الخلاصة الصحيحة هي أن ارتفاع مقاومة الشد الساكنة لا يضمن تحسناً متناسباً في عمر التعب.
متى تختار كل فئة؟
فئة 8.8
نقطة بداية عملية للآلات العامة والإطارات والمعدات الزراعية وكثير من الوصلات الصناعية. توفر توازناً جيداً بين المقاومة والليونة والتوافر والتكلفة. يمكن توريد مسامير سداسية جزئية السن أو كاملة السن بهذه الفئة عندما يسمح معيار المنتج بذلك.
فئة 10.9
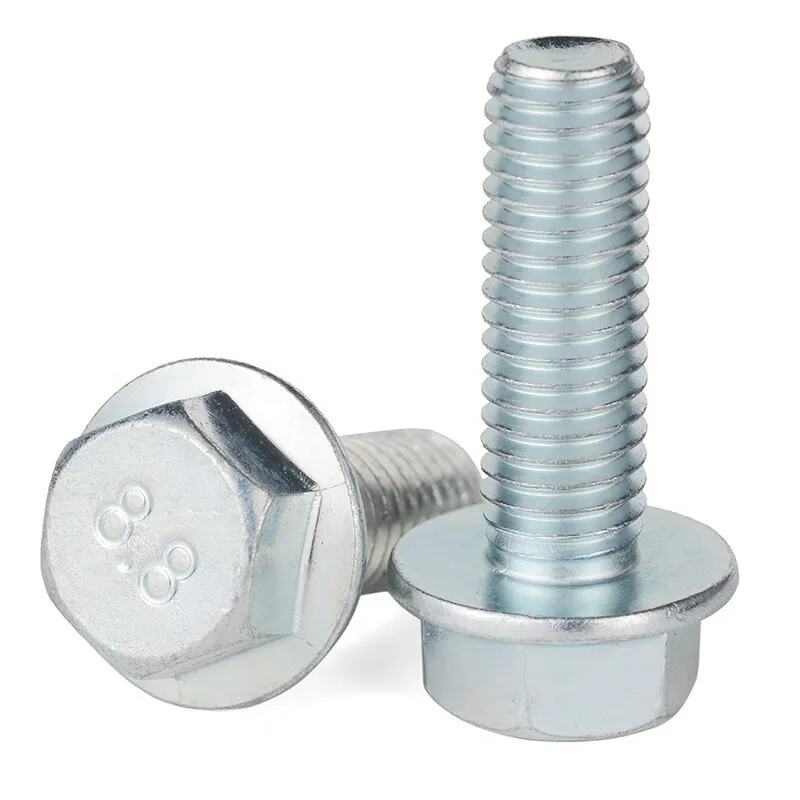
تستخدم عندما يتطلب الحساب حملاً إثباتياً أو قوة شد مسبق أعلى ضمن حيز محدود، كما في المعدات الثقيلة وبعض تطبيقات السيارات والطاقة. تظهر أيضاً في مسامير الشفة السداسية وبعض أنظمة المسامير الإنشائية، لكن ذكر 10.9 وحده لا يجعل أي مسمار مقبولاً تلقائياً في نظام إنشائي محدد.
فئة 12.9
تخصص عادة للوصلات المدمجة عالية الحمل والآلات الدقيقة وبعض مسامير الرأس الأسطواني أو المنتجات المصممة خصيصاً. تحتاج إلى تحكم أفضل في الاحتكاك والعزم والطلاء والتعشيق. لا تستخدم 12.9 كترقية احتياطية ما لم يسمح التصميم ومعيار المنتج بذلك.
المسمار الأقوى لا يعني وصلة أقوى دائماً
قد يفشل التجميع قبل بلوغ مقاومة المسمار بسبب نزع سن الصامولة أو الثقب، أو انبعاج المادة المثبتة، أو تشوه الوردة، أو الانزلاق، أو القص، أو التعب، أو عدم كفاية الشد المسبق. لذلك يجب تقييم المسمار والصامولة والوردة والأجزاء المثبتة وطريقة التركيب كنظام واحد.
إذا كان التطبيق خاضعاً لنظام إنشائي مثل EN 14399 أو لمواصفة مشروع، فيجب شراء مجموعة متوافقة من مسمار وصامولة ووردة بدلاً من افتراض أن أي مسمار 10.9 منفرد بديل مباشر.
التقصف الهيدروجيني واختيار الطلاء
تزداد أهمية الفشل المتأخر بمساعدة الهيدروجين عادة مع ارتفاع الصلادة والإجهاد. قد يدخل الهيدروجين أثناء التنظيف الحمضي أو الطلاء الكهربائي أو عمليات تصنيع أخرى، وقد يؤدي إلى تشقق مفاجئ بعد التركيب.
يمكن للطلاءات غير الإلكتروليتية مثل أنظمة رقائق الزنك أن تقلل خطر إدخال الهيدروجين أثناء الترسيب إذا كانت المعالجة المسبقة مضبوطة، لكنها لا تعني انعدام الخطر. ما زالت عمليات التصنيع والتنظيف والصلادة الفعلية والشد التطبيقي مهمة. لا تستخدم أسماء تجارية مثل Geomet أو Dacromet كأنها مواصفة كاملة، فالصياغة ومحتوى الكروم والأداء تختلف باختلاف النظام. حدد معيار الطلاء والسماكة ومعامل الاحتكاك ومقاومة التآكل ومتطلبات التحكم في الهيدروجين.
عند استخدام الطلاء الكهربائي على 10.9 أو 12.9، يجب مراجعة عملية المعالجة وإزالة الهيدروجين ومتطلبات الاختبار وفق معيار الطلاء ومواصفة العميل. المعالجة الحرارية اللاحقة قد تخفض الخطر لكنها ليست ضماناً مطلقاً.
هل يمكن استبدال 8.8 بفئة 10.9 أو 12.9؟
قد تتطابق الأبعاد، لكن الخواص الميكانيكية ومتطلبات التركيب تختلف. قبل اعتماد الاستبدال تحقق من:
- القطر والخطوة وطول التعشيق الملولب؛
- فئة الصامولة ومعيارها؛
- نوع الوردة وصلادتها وأبعادها؛
- الشد المسبق المطلوب وطريقة الربط؛
- مقاومة الأجزاء المثبتة للضغط والانبعاج؛
- التعب والاهتزاز والصدمات والقص؛
- الطلاء والاحتكاك وخطر التقصف الهيدروجيني؛
- درجة حرارة الخدمة والوسط المتآكل؛
- معيار المنتج والرسم وموافقة المهندس.
المبدأ العملي هو توريد الفئة المكتوبة في الرسم، وعدم تغييرها إلا بموافقة هندسية موثقة.
العزم لا ينتقل تلقائياً بين الفئات
إذا كان الشد المسبق المستهدف محدداً كنسبة من قدرة المسمار، فإن الفئة الأعلى تسمح عادة بقيمة شد مسبق أعلى. لكن لا يجوز زيادة العزم لمجرد تغيير الختم على الرأس. يعتمد العزم على الشد المطلوب والخطوة والطلاء والتشحيم واحتكاك السن وتحت الرأس وطريقة الربط.
قد يؤدي جدول عزم يفترض حالة جافة إلى حمل زائد عند تطبيقه على سطح مشحم، كما قد لا يحقق جدول عام شد الوصلة المطلوبة. في الوصلات الحرجة استخدم إجراء شد معتمداً أو طريقة يتم التحكم فيها بالشد بدلاً من التخمين من الفئة وحدها.
مطابقة الصواميل والوردات
يجب اختيار فئة الصامولة وفق ISO 898-2 ومعيار المنتج والمقاس والطلاء. من نقاط البداية الشائعة صامولة فئة 8 مع مسمار 8.8، وفئة 10 مع 10.9، وفئة 12 مع 12.9 عندما تكون محددة ومتاحة، لكن قاعدة أن الصامولة الأعلى دائماً مناسبة ليست موافقة هندسية تلقائية.
يجب أن تتحمل الوردة حمل التثبيت من دون انغراس أو تشوه زائد. الأنظمة الإنشائية سابقة الشد تحتاج عادة إلى مكونات متوافقة ومحددة، لا إلى أجزاء مختارة منفردة من المخزون.
فئة الخواص ليست درجة فولاذ أو تصنيف حرارة
8.8 و10.9 و12.9 ليست أسماء مواد مثل 40Cr أو 35CrMo أو 42CrMo أو SCM435. يمكن تحقيق الفئة بمواد ومسارات معالجة حرارية مختلفة ضمن حدود المواصفة؛ لذا يجب ضبط التركيب والمعالجة والخواص النهائية، لا افتراض مادة واحدة من رقم الفئة.
كما أن 12.9 لا تعني مقاومة أفضل للحرارة من 8.8 أو 10.9. يحدد ISO 898-1 الخواص في ظروف الاختبار المحددة ولا يمنح تصنيف خدمة حرارية عاماً. عند الحرارة المرتفعة أو المنخفضة تحقق من المادة وفقدان المقاومة والاسترخاء والطلاء ومواصفة التصميم.
لا تعامل ISO وSAE وASTM كبدائل متطابقة
تقارن الأسواق أحياناً 8.8 تقريباً مع SAE Grade 5 و10.9 مع SAE Grade 8، لكن هذه علاقات شراء تقريبية وليست تطابقاً معيارياً. تختلف الأنظمة في الأبعاد ومجالات المقاس والمواد والاختبارات والعلامات. كما أن ASTM A193 B7 وASTM F3125 وغيرها مواصفات مستقلة، وليست مجرد أسماء أمريكية لفئات ISO. اتبع المعيار المكتوب في الرسم ما لم يعتمد البديل رسمياً.
التعريف ومواصفة الشراء
تحمل المسامير الخاضعة لمتطلبات الوسم عادة فئة الخواص وعلامة المصنع على الرأس، لكن لا تعتمد على اللون أو الشكل لتحديد الفئة. في الوصلات الحرجة اطلب شهادة المادة ونتائج الخواص الميكانيكية وسجلات الطلاء وتتبع الدفعة.
مواصفة شراء مفيدة تكون مثلاً:
M16 × 100, ISO 4014 hex head bolt, property class 10.9, zinc-flake coating with controlled friction, matching Class 10 nut and compatible hardened washer, inspection certificate required.
هذا أوضح بكثير من طلب مسمار عالي المقاومة فقط.
الخلاصة
اختر 8.8 للتطبيقات العامة عندما تحقق الحسابات، و10.9 عندما تحتاج الوصلة فعلياً إلى مقاومة أو شد مسبق أعلى، و12.9 عندما يطلب التصميم أعلى قدرة ضمن حيز محدود ويمكن التحكم في التصنيع والطلاء والتركيب. الفئة الصحيحة هي التي تحقق متطلبات الوصلة الكاملة، لا التي تحمل أكبر رقم.