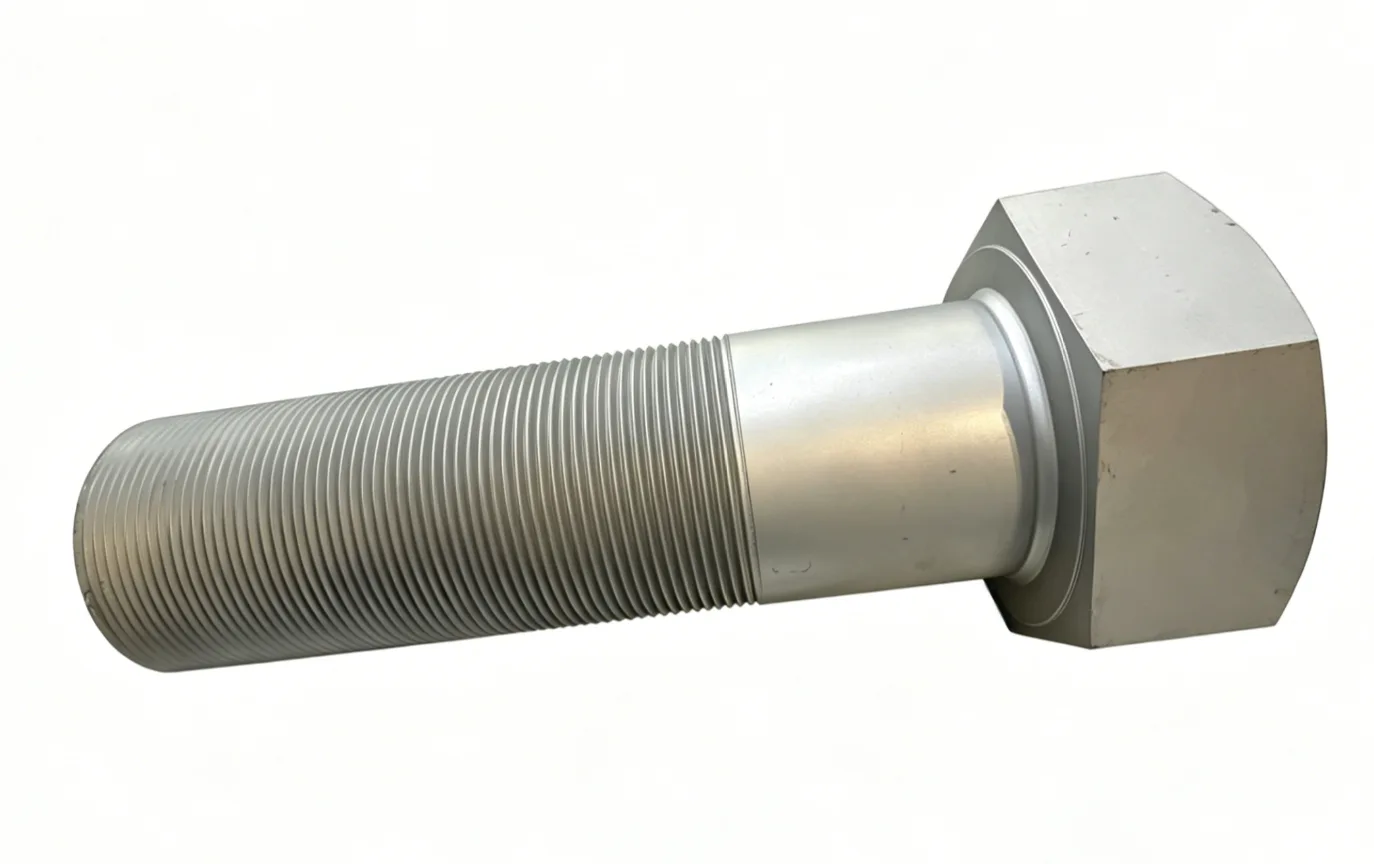
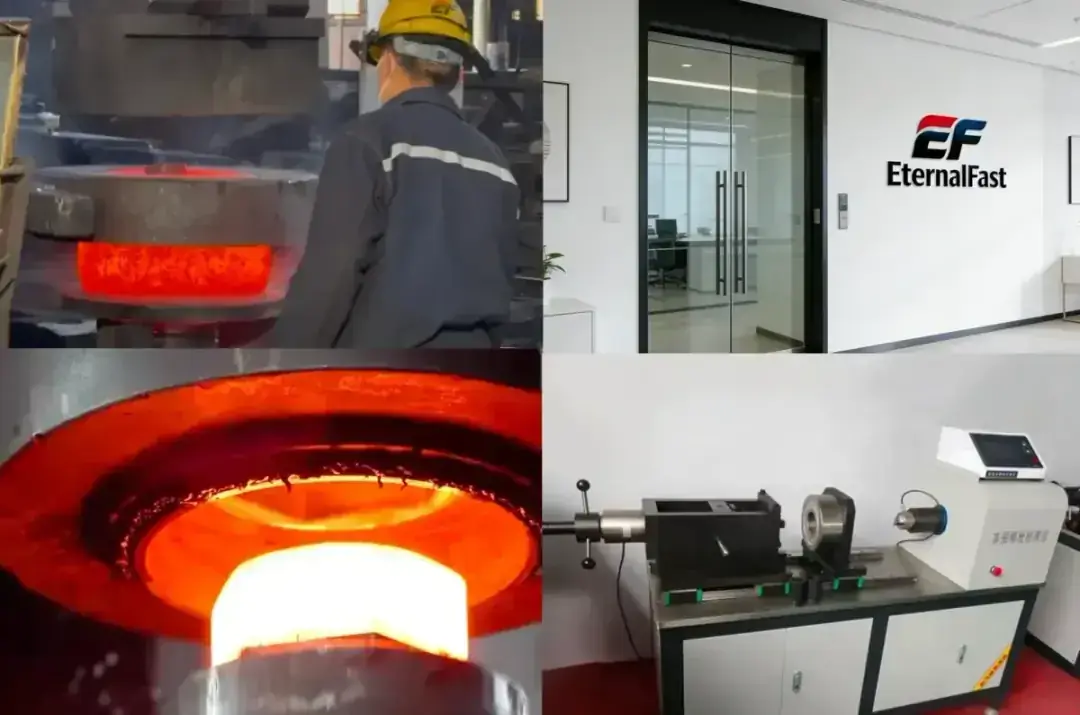
La forja en caliente forma una pieza de acero calentada mediante fuerza de compresión dentro de una matriz para crear la cabeza del perno o una preforma. Es útil para secciones grandes, geometrías exigentes, aceros aleados y cantidades que no encajan bien en una ruta convencional de estampación en frío.
El vídeo muestra la operación de forja. Un perno de alta resistencia terminado todavía depende del material especificado, calentamiento cualificado, tratamiento térmico, producción de rosca, recubrimiento, control dimensional y ensayos mecánicos. La forja es una etapa, no una clase de resistencia.
Cuándo se elige la forja en caliente
El diámetro por sí solo no decide el proceso. Se revisan capacidad del equipo, forjabilidad, volumen de cabeza, tolerancias, coste de herramientas, cantidad y norma de producto. La ruta debe confirmarse con el plano real.
Secuencia típica
- Verificar grado, colada y certificado del material.
- Cortar la pieza con control de longitud y volumen.
- Calentar dentro de una ventana cualificada, controlando tiempo, cascarilla y descarburación.
- Forjar con llenado y alineación correctos de la matriz.
- Recortar rebaba, enfriar y eliminar cascarilla según el proceso aprobado.
- Aplicar el tratamiento térmico requerido.
- Laminar o cortar la rosca y aplicar el acabado.
- Verificar dimensiones, calibres, superficie, dureza y propiedades mecánicas con trazabilidad.
La forja no determina la clase final
El mismo método puede aplicarse a distintos aceros. Las propiedades proceden de la química, la sección, el ciclo térmico, los ensayos y la norma. Una pieza no es 10.9, ASTM A490 o EN 14399 solo por haber sido forjada en caliente.
Defectos y control
| Condición | Riesgo | Control |
|---|---|---|
| Llenado incompleto | Geometría incompleta | Dimensiones, esquinas y apoyo |
| Pliegue | Flujo discontinuo | Superficie y END requerido |
| Grieta | Problema térmico, de material o herramienta | Inspección visual o partículas magnéticas |
| Desalineación | Cabeza excéntrica | Concentricidad cabeza-vástago |
| Cascarilla o descarburación | Efecto en tamaño, dureza y fatiga | Preparación superficial y control metalúrgico |
Para servicio crítico, la inspección visual puede ser insuficiente. La norma, el plano y el plan de inspección establecen el método y los límites.
Rosca después de la forja
La forja crea la cabeza o preforma, no necesariamente la rosca terminada. La rosca se lamina o mecaniza mediante una secuencia aprobada; no existe una regla universal que obligue a producirla siempre antes o después del tratamiento térmico.
Productos relacionados
El proceso es especialmente relevante para pernos estructurales de cabeza hexagonal pesada y determinados pernos parcialmente roscados y totalmente roscados cuando su ruta emplea una cabeza forjada.
No debe presentarse como el proceso normal de los espárragos ASTM A193 B7: el espárrago no tiene cabeza forjada y normalmente parte de barra cualificada, tratamiento térmico y rosca.
Lista para solicitar oferta
Indique norma o plano, dimensiones, rosca, geometría de cabeza, material, clase, tratamiento térmico, recubrimiento, END, ensayos, certificados, trazabilidad, marcado, cantidad y embalaje.
La expresión forjado en caliente no sustituye la especificación. Evalúe toda la ruta desde el certificado del material hasta la inspección y liberación del lote.