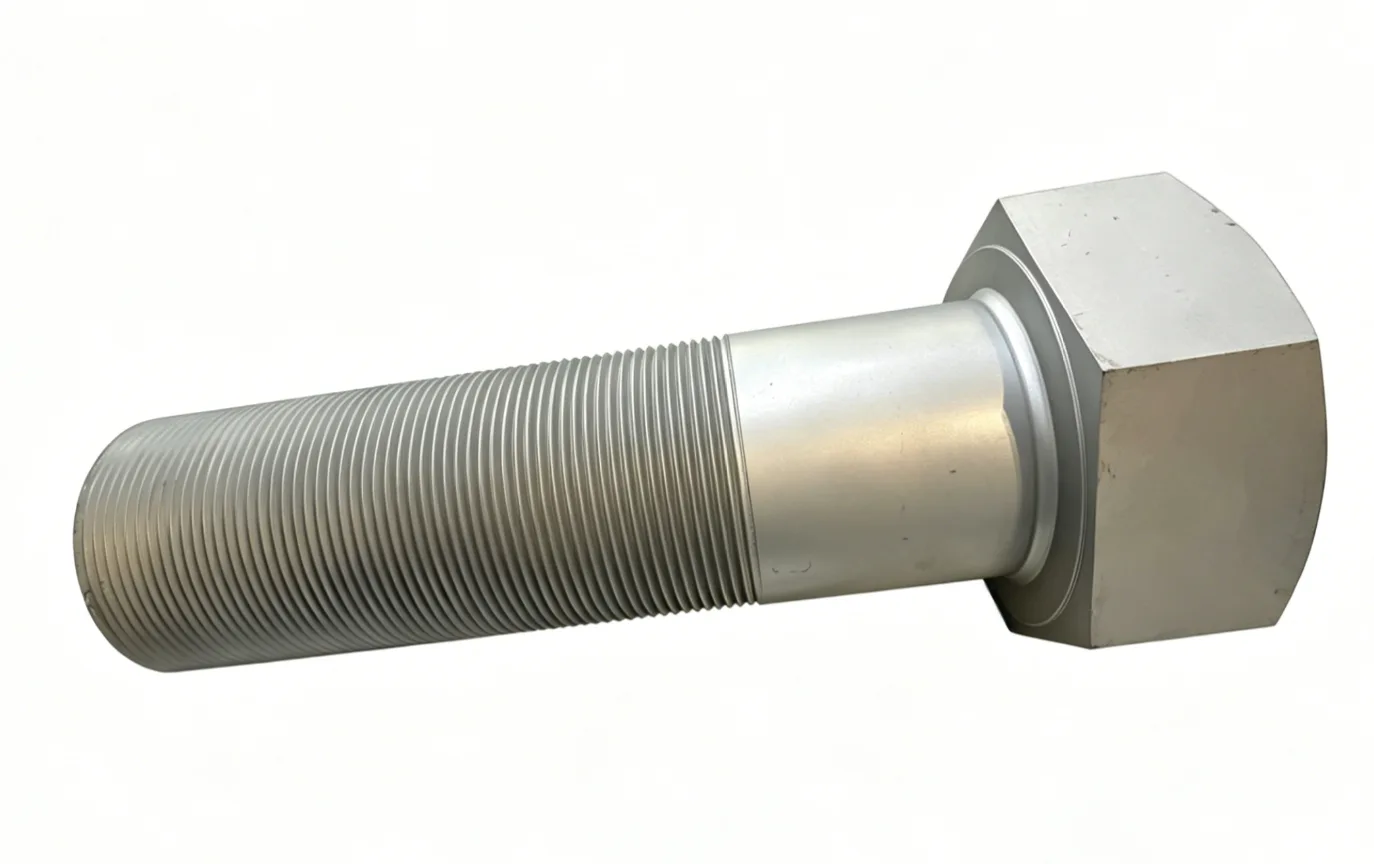
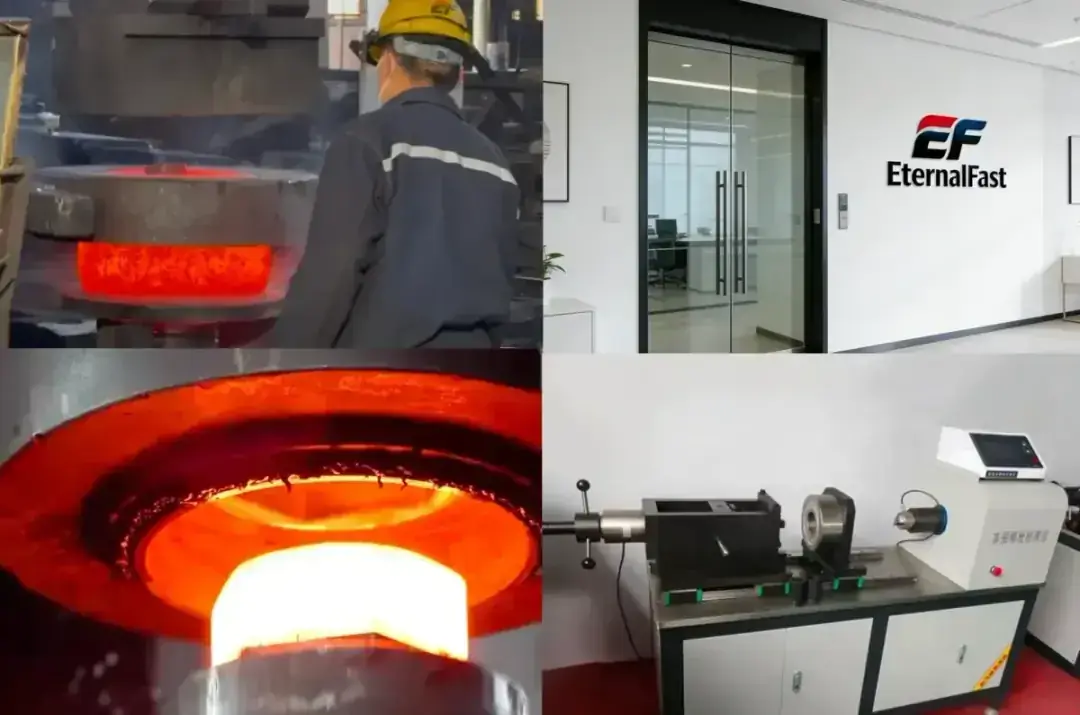
Горячая штамповка формирует нагретую стальную заготовку сжимающим усилием в штампе, создавая головку болта или промежуточную поковку. Метод применяют для крупных сечений, сложной геометрии головки, легированных сталей и партий, для которых холодная высадка не оптимальна.
Видео показывает операцию штамповки. Готовый высокопрочный болт дополнительно требует заданного материала, квалифицированного нагрева, термообработки, изготовления резьбы, покрытия, размерного контроля и механических испытаний. Штамповка — этап производства, а не класс прочности.
Когда выбирают горячую штамповку
Решение зависит не только от диаметра. Учитываются мощность оборудования, деформируемость материала, объем головки, допуски, стоимость оснастки, размер партии и стандарт изделия. Маршрут подтверждают по фактическому чертежу.
Типовая последовательность
- Проверить марку, номер плавки и сертификат материала.
- Нарезать заготовку с контролем длины и объема.
- Нагреть в квалифицированном температурном окне с контролем времени, окалины и обезуглероживания.
- Выполнить штамповку с правильным заполнением и соосностью инструмента.
- Обрезать облой, охладить и удалить окалину по утвержденному маршруту.
- Провести требуемую термообработку.
- Накатать или нарезать резьбу и нанести покрытие.
- Проверить размеры, резьбу, поверхность, твердость и механические свойства с прослеживаемостью партии.
Штамповка не определяет класс прочности
Один общий метод применим к разным углеродистым и легированным сталям. Свойства определяются химическим составом, сечением, термообработкой, испытаниями и стандартом. Поковку нельзя называть 10.9, ASTM A490 или EN 14399 только по способу формования.
Дефекты и контроль
| Состояние | Риск | Контроль |
|---|---|---|
| Недоштамповка | Неполная геометрия головки | Размеры, углы и опорная поверхность |
| Закат или складка | Несплошность течения металла | Поверхность и требуемый НК |
| Трещина | Термическая, материальная или инструментальная причина | Визуальный или магнитопорошковый контроль |
| Смещение штампа | Эксцентриситет головки | Соосность головки и стержня |
| Окалина и обезуглероживание | Влияние на размер, твердость и усталость | Подготовка поверхности и металлургический контроль |
Для ответственного крепежа визуального контроля может быть недостаточно. Метод и критерии приемки задают стандарт, чертеж и план контроля.
Резьба после штамповки
Штамповка формирует головку или поковку, но не готовую резьбу. Резьбу накатывают или нарезают по утвержденной последовательности. Универсального правила строго до или после термообработки нет.
Связанные изделия
Процесс наиболее релевантен тяжелым конструкционным болтам, а также отдельным легированным болтам с неполной резьбой и полной резьбой, если их маршрут предусматривает горячую штамповку головки.
Видео не следует использовать как обычное описание шпилек ASTM A193 B7: у шпильки нет кованой головки; ее обычно получают из аттестованного прутка с термообработкой и резьбой.
Данные для запроса цены
Укажите стандарт или чертеж, размеры и резьбу, геометрию головки, материал и класс свойств, термообработку, покрытие, НК и испытания, сертификаты, прослеживаемость, маркировку, количество и упаковку.
Слово горячештампованный не заменяет полную спецификацию. Покупатель должен проверять весь маршрут — от сертификата материала до окончательных испытаний и выпуска партии.